
















Werkseigene Produktionskontrolle (WPK)
Seit November 2014 ist die Creative Factory GmbH nach EN 1090 zertifiziert. Die werkseigene Produktionskontrolle (WPK) sichert die durchgängige Eigenüberwachung tragender Stahl- und Aluminiumkonstruktionen und ist Voraussetzung für die gesetzlich vorgeschriebene CE-Kennzeichnung.
Schon gewusst? CE-Pflicht für tragende Bauteile
Seit dem 01.07.2014 dürfen tragende Stahl- und Aluminiumbauteile in der Lichtwerbebranche nur noch mit CE-Kennzeichnung in Verkehr gebracht werden. Tragende Bauteile ohne CE-Zeichen sind seither gesetzeswidrig.
Fazit: Aufgepasst beim Kauf von Lichtwerbeanlagen mit geschweißten Konstruktionen.
Unser Betrieb verfügt über die Zertifizierung nach EN 1090 seit November 2014. Dass nun auch in der Lichtwerbebranche EU-Richtlinien Einzug gehalten haben, ist zwar mit einem enormen bürokratischen Mehraufwand verbunden, aber auch zu begrüßen. Damit wird für den Kunden nachvollziehbar, in welcher Qualität das erworbene Produkt hergestellt wurde.
Lutz Werner, Geschäftsführer
Begriffe und Erklärungen
CE-Kennzeichen
Damit deklariert der Hersteller die Übereinstimmung mit den Anforderungen nach EN 1090-1. Der Hersteller bestätigt die deklarierten Bauteileigenschaften, d. h. Toleranzen, Schweißeignung, Bruchfestigkeit, Tragfähigkeit und Dauerhaftigkeit (Korrosionsschutz).
Herstellerzertifizierung
Nur Hersteller, die eine werkseigene Produktionskontrolle (WPK) eingeführt haben und durch eine Zertifizierungsstelle zertifiziert sind, dürfen auch CE kennzeichnen.
WPK (werkseigene Produktionskontrolle)
Die WPK steht für eine ständige Eigenüberwachung durch den Hersteller. Die Produktionskontrolle muss alle Kernprozesse abdecken. Sofern der Hersteller die Statik mitverantwortet, unterliegt auch der Bemessungsprozess der WPK. Die Qualitätssicherungsmaßnahmen müssen schriftlich festgelegt werden (Handbuch WPK). Die Ergebnisse der regelmäßigen Kontrollen müssen rückverfolgbar aufgezeichnet werden.
Handbuch WPK
Es dient der Anleitung der Mitarbeiter, die qualitätsrelevante Tätigkeiten ausführen. Deshalb muss die Beschreibung, wie die Normforderungen (EN 1090, ISO 3834) umgesetzt werden, möglichst praxisnah erfolgen. Das Handbuch sollte kompakt, anwenderfreundlich und auf die Herstellersituation maßgeschneidert sein. Die Aufgaben innerhalb der WPK müssen eindeutig Mitarbeitern zugeteilt werden, am besten mittels einer Zuständigkeitsmatrix.
Folgende Inhalte der WPK werden in der EN 1090-1 zwingend gefordert:
- Personalqualifikation und Verantwortlichkeiten
- Fertigungs- und Prüfeinrichtungen, Instandhaltung, Kalibrierung
- Qualitätssicherung des Bemessungsvorganges, Konstruktionsmaterialien
- Bauteilspezifikation
- Überwachungs- und Prüfplan
- Produktbewertung
Ausführungsklassen EXC1–EXC4 (EXC = Execution Class)
Tragwerke und Bauteile werden in vier Ausführungsklassen eingeteilt — abhängig vom Gefährdungspotenzial im Versagensfall (der Eurocode spricht von Schadensfolgeklassen), abhängig von der Beanspruchungsart (statisch oder dynamisch) und von der Komplexität der Herstellung.
Die Ausführungsnormen EN 1090-2 (Stahl) und EN 1090-3 (Alu)
Die umfangreichen Ausführungsnormen enthalten Bündel von Herstellungsregeln, welche der Hersteller gegebenenfalls einhalten muss. Je höher die Ausführungsklasse, desto umfangreicher und strenger sind die Anforderungen. Bei der Herstellung einfacher Bauteile sind viele Anforderungen nicht zutreffend und entfallen. Der Hersteller muss sich allerdings in jedem Fall der Mühe unterziehen, die zutreffenden Normforderungen festzumachen.
Auszüge aus dem Handbuch WPK
8. Bemessung — Verantwortlicher: Karsten Reichel, Konstrukteur
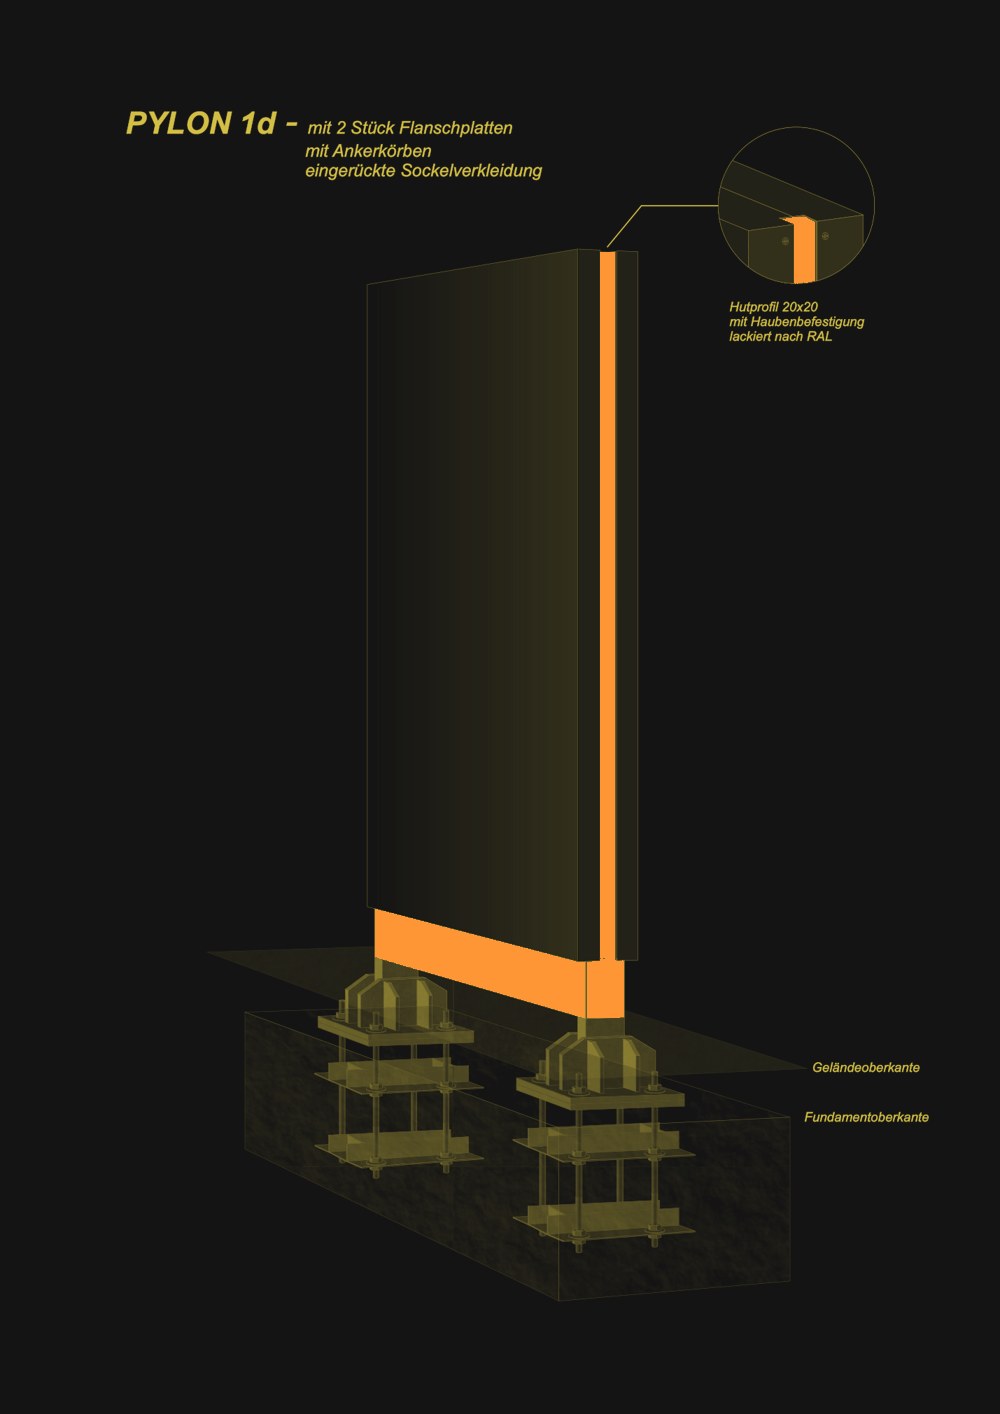
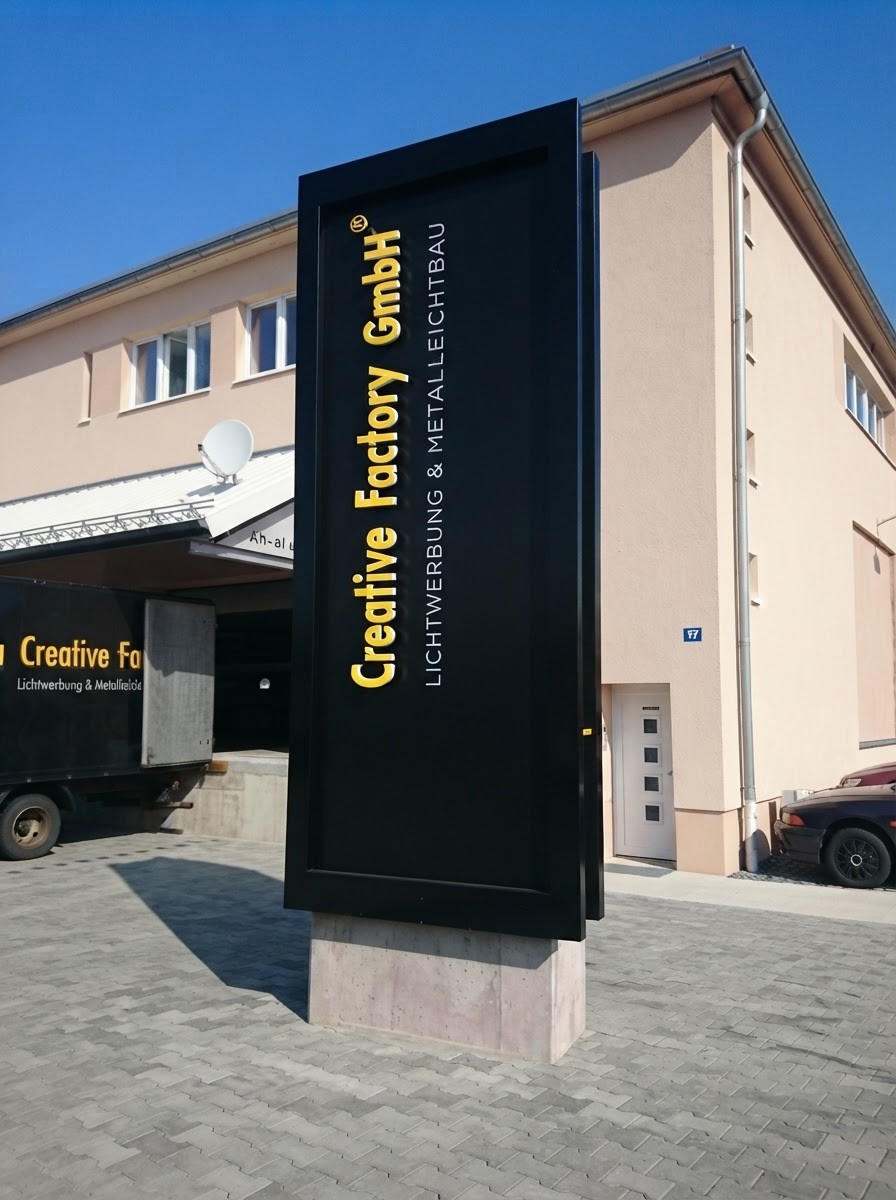
Die Bemessung tragender Aluminiumkonstruktionen wird hausintern bis zu einer Gesamtfläche (Windangriffsfläche) von 8 m² und einer Pylonhöhe von 4000 mm selbst durchgeführt. In der Ausführungsklasse EXC1 dürfen keine biegesteifen Kopfplattenstöße verwendet werden. Stützen dürfen bis zu einer max. Knicklänge von 3 m gefertigt werden, Biegeträger mit max. 5 m Spannweite und einer Auskragung bis 2 m. Flächenlasten dürfen 2,5 kN/m², Einzellasten 2 kN nicht überschreiten. Eine vorgegebene Schadensfolgeklasse ab CC2 bedingt die Fremdfertigung bei einem höher zertifizierten Zulieferer.
Aluminiumtragwerke und Pylone sind so zu planen und auszuführen, dass die tragenden Querschnittsabmessungen durch den Konstrukteur aus Erfahrung festgelegt werden. Weicht der Erfahrungswert stark vom Kundenwunsch ab, hat er mit dem Kunden Rücksprache zu halten.
Ab einer Höhe über 4000 mm werden tragende Bauteile grundsätzlich durch ein Statikbüro fremdbemessen und aus Stahl durch einen höherzertifizierten Zulieferer gefertigt.
Bei Dachanlagen ab 1500 mm Höhe sind alle tragenden Bauteile als kundenseitige Bauleistung ausführen zu lassen.
Schweißnähte sind grundsätzlich als Kehlnaht auszuführen. Tragende Stumpfnähte sind nicht zulässig, sie sollen nur zur Verbesserung der Anmutung dienen. Die Dimensionierung und Ausführung der Schweißnähte in den Kategorien CF1–4 sind in der allgemeinen Schweißanweisung der Creative Factory GmbH festgelegt. In der Kategorie CF5 sind die Schweißnahtdimensionierungen in der Konstruktionszeichnung festzulegen.
7. Einrichtung — Verantwortlicher: Jürgen Pfiebekowske, Teamleiter Metall
Für die Prüfung der Messmittel im Zuschnitt und in der Schweißerei hat Herr Pfiebekowske folgende Prüftätigkeiten auszuführen und zu dokumentieren:
- wöchentliche Sichtprüfung der Handmessmittel wie Schiebelehren und Rollmaße
- wöchentliche Sichtprüfung der Digitalmesseinrichtung der Profilsäge
- monatliche Kontrolle der Maschinenschweißparameter an den beiden Schweißautomaten
- monatliche Kontrollschnittprüfung der Digitalmesseinrichtung der Profilsäge
- jährliche TÜV-Prüfung der Schweißautomaten
Dokumentation: im Kontrollbuch und Maschinenwartungsheft.
| Datum | Vorgang |
|---|---|
| 01.07.2014 | Alle Messmittel einer Sichtkontrolle und Funktionsprobe unterzogen |
| 01.08.2014 | Digitalmesseinrichtung der Profilsäge — Kontrollschnitt OK |
| 01.11.2014 | TÜV-Prüfung Schweißautomat |
Materiallagerung
Die Materialien sind im Aluminiumregal sortenrein zu lagern. Der Lagerbestandsnachweis wird im Netzwerk in einer separaten Lagerliste aufgeführt und ist durch den Teamleiter Schweißerei anhand der Lieferscheine und deren Kontrolle auf dem aktuellen Stand zu halten. Die Lieferscheine sind nach der Kontrolle im Büro abzugeben und werden 5 Jahre lang archiviert.
6. Konformitätserklärung
Nach Fertigstellung eines Produktes gemäß EN 1090 wird die Konformitätserklärung ausgestellt. Diese enthält neben den Angaben zum Produkt das Zertifikat über die werkseigene Produktionskontrolle, das von einer Zertifizierungsstelle ausgestellt wurde.
7. CE-Kennzeichnung
Diese wird jedem Lieferschein für tragende Aluminium- und Stahlkonstruktionen als Textbaustein hinzugefügt. Fordert der Kunde eine Leistungserklärung, ist diese dem Lieferschein anzufügen.
CE-Konformitätserklärung: Tragende Bauteile und Bausätze für Aluminiumtragwerke sind zertifiziert bis EXC-1 nach EN 1090-3. Konformität zur werkseigenen Produktionskontrolle Zertifikat-Nr.: 2451-CPR-EN1090-2014.1602.001. Schweißzertifikat GHIHal-EN1090-3.00209.2014.001 (Leistungserklärung auf Anforderung).
Zertifikat EN 1090 ansehen (PDF) · Schweißzertifikat ansehen (PDF)
Leistungserklärung (Beispiel)
Die Leistungserklärung dokumentiert die deklarierten Eigenschaften eines tragenden Bauteils nach EN 1090-3. Beispielhafte Angaben:
- System: 2+
- Notifizierte Stelle: DVS ZERT GmbH, Aachener Straße 172, 40223 Düsseldorf (2451)
| Leistungsmerkmal | Erklärte Leistung | Harmonisierte techn. Spezifikation |
|---|---|---|
| Grundlegende geometrische Toleranzen | EN 1090-3 | EN 1090-3 |
| Schweißeignung | EN 10025-2 bis -6 mit Angaben aus der Werkstoffprüfbescheinigung | |
| Bruchzähigkeit | Angaben aus der Werkstoffprüfbescheinigung | |
| Brandverhalten | Klasse B2 | |
| Freisetzung von Cadmium | NPD | |
| Freisetzung von radioaktiver Strahlung | NPD | |
| Dauerhaftigkeit | C3 mittel nach EN ISO 12944-2; C3 mittel nach EN ISO 14713-1 | |
| Tragfähigkeit | Nicht tragend | |
| Verformung im Grenzzustand der Gebrauchstauglichkeit | NPD | |
| Ermüdungsfestigkeit | NPD | |
| Feuerwiderstand | NPD |
NPD = No Performance Determined (keine Leistung festgestellt). Die Verantwortung für die Erstellung dieser Leistungserklärung liegt allein beim Hersteller.